


Energianvändning för extrudering av plast är en av de kostnader du verkligen märker först när räkningen dyker upp. Om linjen går dag ut och dag in blir påverkan större. Så den verkliga frågan handlar inte om att trimma några procent någonstans; det är att ta reda på vart energin faktiskt tar vägen. När den bilden väl är på plats börjar sätten att minska extruderenergiförbrukningen kännas specifika och genomförbara.
Där en extruder använder energi
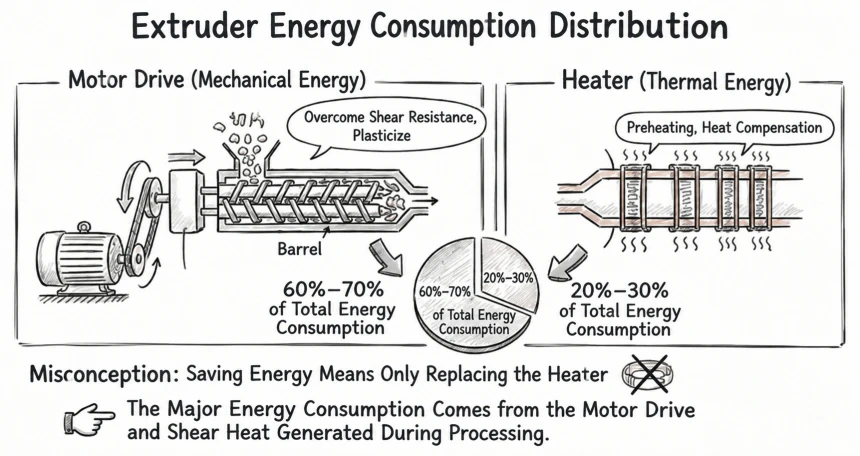
I en typisk skruvextruder går cirka 60–70 % av kraften till motorn och drivsystemet, 20–30 % till fatvärmning (många rader uppskattar detta för hand) och resten till kylning, hjälpmedel och förlust (Fig . 1). Dessa siffror är användbara som en grov utgångspunkt - och varierar utan tvekan från rad till rad - men de är inga regler. Även inom samma linje kommer de relativa andelarna att förskjutas med skruvdesign, material, genomströmning, temperaturbörvärden och hur linjen drivs.
Motorn beskrivs ibland som att den bara vrider på skruven. Den beskrivningen missar det mesta av arbetet. I själva verket måste drivenheten transportera fasta ämnen genom cylindern, mjukgöra och smälta dem, blanda smältan, bygga upp tryck och övervinna skjuvmotstånd. Energi förbrukas i alla dessa steg. En del av det blir användbart smältning och blandning; en del blir värme som måste avlägsnas genom kylning. Således kan motoreffektiviteten och processbeteendet inte utvärderas separat.
Motor- och drivverkningsgrad
Äldre maskiner kan fortfarande använda likströmsmotorer eller vanliga växelströmsmotorer med en elektromagnetisk hastighetskontroll (som kan fungera, men ofta är mindre effektiva än mer moderna frekvensomriktare). En frekvensomriktare är nu en vanlig baslinje - den låter dig köra skruven med rätt hastighet för lasten istället för att köra den med en fast hög hastighet och gasa någon annanstans. Men den praktiska fördelen går utöver elektricitet: bättre hastighetskontroll förbättrar processstabiliteten och minskar onödig mekanisk energitillförsel.
En frekvensomformare är nu en vanlig baslinje. Den tillåter skruvhastigheten att matcha den faktiska belastningen istället för att köra med en fast hög hastighet och strypa någon annanstans. Den praktiska fördelen är inte bara elektrisk. Bättre hastighetskontroll kan också förbättra processstabiliteten och minska onödig mekanisk energitillförsel.
Permanentmagnet synkronmotorer är ett annat alternativ. En PMSM kan vara effektivare än en vanlig trefas induktionsmotor, och skillnaden är ofta mer märkbar vid låg hastighet och lätt belastning. Den exakta förstärkningen beror på motorstorlek, belastningsprofil, styrmetod och resten av drivlinan. I praktiken är en väl matchad motor och drivenhet mer värdefull än en större motor som kör långt under dess effektiva intervall. Högre installerad effekt betyder inte automatiskt bättre prestanda. Det kan innebära högre tomgångsförluster, sämre effektfaktor och mer energiförbrukning per kilo produkt.
Fatvärme och termisk effektivitet
Fatvärme är den andra stora belastningen. Konventionella värmeband av gjutet aluminium är vanliga, men de är inte särskilt effektiva. En betydande del av värmen kan gå förlorad till den omgivande luften. I en varm verkstad ökar den förlusten också kylbelastningen, vilket är dubbelt straff.
Isolering hjälper. Så gör alternativa uppvärmningsmetoder som elektromagnetisk uppvärmning och infraröda eller nano-infraröda värmeslingor. Dessa konstruktioner främjas ofta för högre termisk effektivitet, snabbare respons och lägre yttemperatur. I vissa utrustningsjämförelser har byte från oisolerade gjutna aluminiumband till isolerade högeffektiva värmare rapporterats minska värmeenergin med ungefär 30–50 %. Den siffran bör behandlas som ett riktexempel, inte ett garanterat resultat. Faktiska besparingar beror på fatets design, temperaturbörvärden, isoleringsvillkor, omgivningsförhållanden och själva processen.
Värmeeffektivitet är också en processfråga. Om en zon ständigt kyls medan värmaren fortfarande tillför energi, är problemet kanske inte bara värmaren. Det kan vara överdriven skjuvning i den zonen, dålig temperaturkontroll eller en skruvdesign som genererar mer värme än vad processen behöver. Att byta ut värmare utan att ta itu med dessa förhållanden kan lämna mycket av den potentiella besparingen på bordet.
Skruvdesign och processoptimering
Det mesta av energin som smälter polymeren kommer inte från värmebanden. Det kommer från skruven. Motorn driver skruven och skruven skär materialet. Den mekaniska energin omvandlas till värme. Det är därför skruvkonfigurationen har en så direkt effekt på extruderns energiförbrukning.
Knådningsblock, deras vinkel, deras längd och deras position påverkar alla skjuvningsintensitet och uppehållstid. Mer skjuvning kan förbättra dispersiv blandning, men det höjer också smälttemperaturen och kan öka motorbelastningen. Om en zon regelbundet kräver tungt kylvatten, är det ett tecken på att skruven genererar mer värme än vad processen kan använda. Motorn jobbar, materialet värms upp och kylsystemet tar bort den extra värmen. Ur energisynpunkt är det en slinga värd att undersöka.
Skruvdesign bör balanseras mot material, utgång, blandningskrav och slutprodukt. Inte varje extruderingsapplikation kräver maximal skjuvning. Ibland ger en skonsammare skruvprofil i kombination med lämpliga blandningselement bättre totalprestanda. Formulering spelar också roll. Att tillsätta ett effektivt smörjmedel eller på annat sätt minska smältviskositeten kan sänka motorströmmen och minska skjuvvärmen. Resultatet är att mindre elektrisk energi omvandlas till värme som senare måste avlägsnas.
Produktionskapacitet och energi per ton
Energiförbrukning per ton är ett mer användbart mått än motorns märkskyltseffekt. En stor extruder som körs med låg effekt kan förbruka mer energi per kilogram än en mindre maskin som kör nära dess effektiva räckvidd. Samma princip gäller inom en maskin.
A 75 mm extruder running at a small fraction of its capacity, for example, will usually have a poor energy profile compared with the same machine running closer to its designed output range. The exact numbers depend on the material, screw, drive, and temperature profile, but the direction is clear. Utilization matters. So do start-up, shutdown, purging, and material changes. Every minute of idle running still consumes power, and frequent inefficient changeovers add to the total.
Produktionsledning är därför en del av energihushållningen. Att schemalägga längre körningar, minska vilotiden, matcha maskinen till jobbet och hålla processparametrar inom ett effektivt fönster kan vara lika viktigt som alla hårdvarubyten.
En systemvy av extruderingsenergireduktion
Effektiv energireduktion i plastextrudering är sällan en enkomponentfix. Det kommer vanligtvis från en kombination av val av motor och drivenhet, cylindervärmeeffektivitet, skruvkonfiguration, materialformulering, processparametrar, genomströmning och produktionsstyrning. Att förbättra ett område samtidigt som man ignorerar de andra kan flytta problemet snarare än att lösa det. Till exempel kanske en högeffektiv motor inte ger förväntade besparingar om skruven genererar överdriven skjuvning och kylsystemet arbetar hårt för att ta bort den. Ett bättre uppvärmningssystem kanske inte hjälper mycket om temperaturkontrollen är instabil eller pipan är dåligt isolerad.
För tillverkare av extruderingsutrustning är energieffektiviteten nära relaterad till maskinkonstruktion, skruvkonfiguration, val av drivenhet och processkontroll. JWELL utvecklar extruderingsutrustning för olika material och applikationer, med systemkonfiguration anpassad till specifika produktionskrav. Det praktiska tillvägagångssättet är att utvärdera hela linjen: vad materialet behöver, vad produkten kräver och hur maskinen faktiskt används. Det ger vanligtvis mer hållbara besparingar än att jaga ett enda effektivitetsanspråk.

Frågan om vart elen tar vägen har ett tekniskt svar: in i drevet, in i fatvärmarna, till skjuvningen och in i de många förluster som uppstår när en ledning går under sin effektiva räckvidd. Den bättre frågan är hur mycket energi varje ton produkt kräver och vad som kan ändras för att minska det. Det flyttar uppmärksamheten från komponentetiketter till systemprestanda. Vid extrudering tenderar de mest tillförlitliga energibesparingarna att komma från att matcha motorn och drivningen till lasten, förbättra termisk effektivitet, designa skruven för själva processen och köra linjen med en förnuftig effekt med disciplinerad produktionsledning.